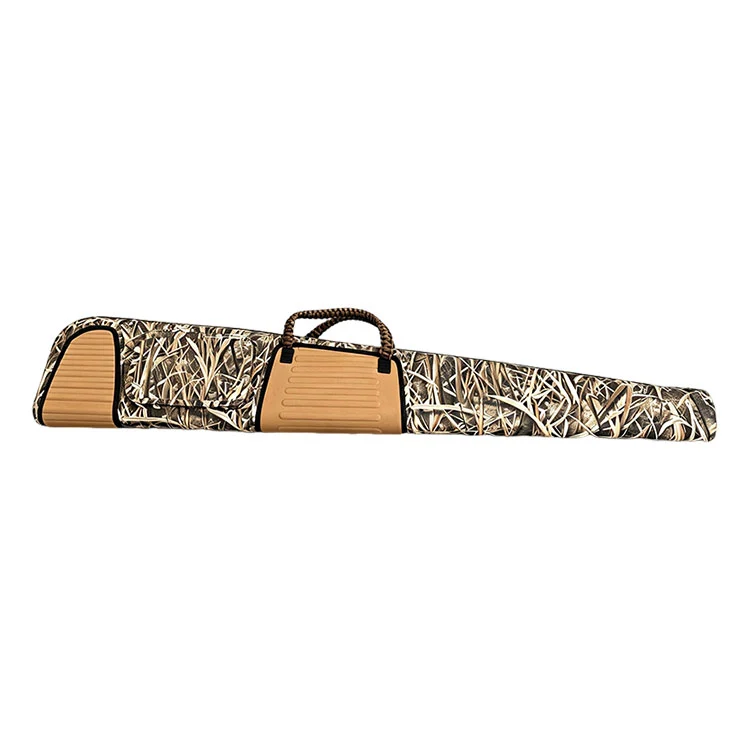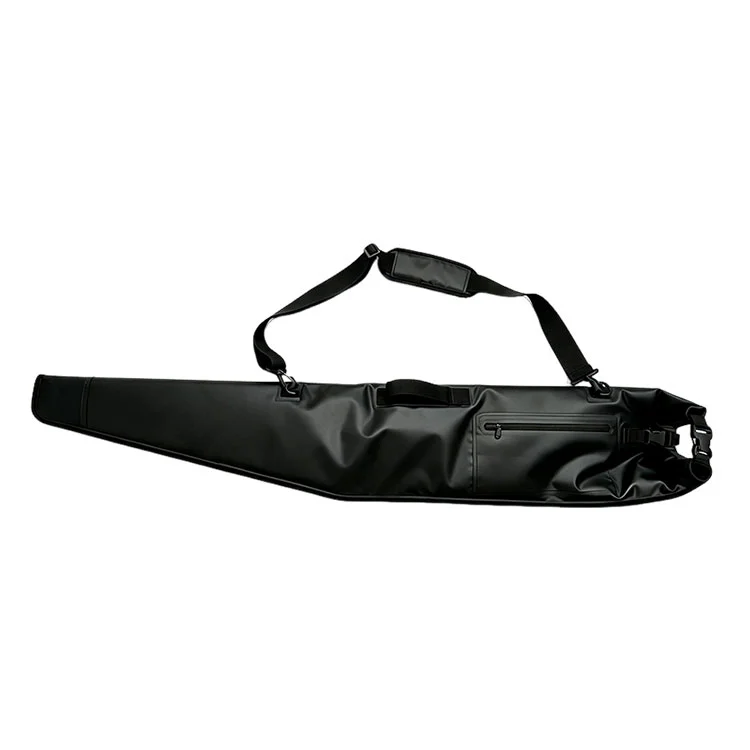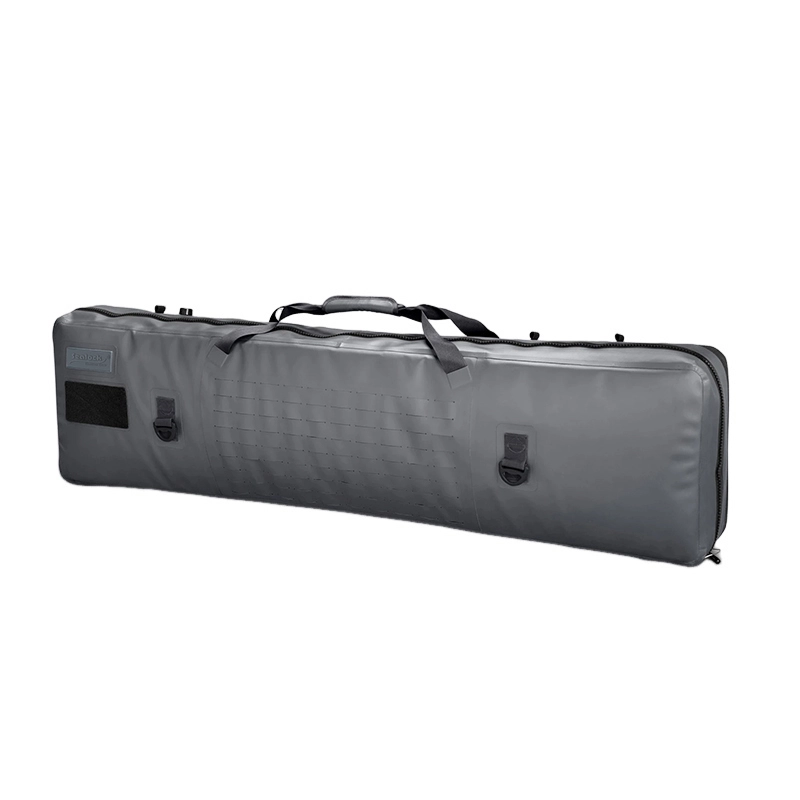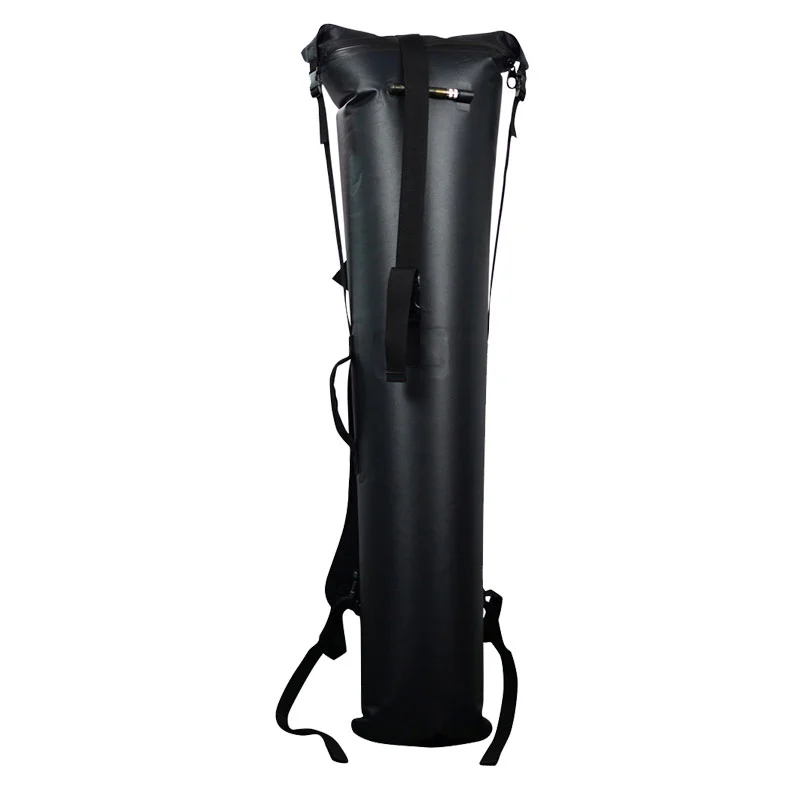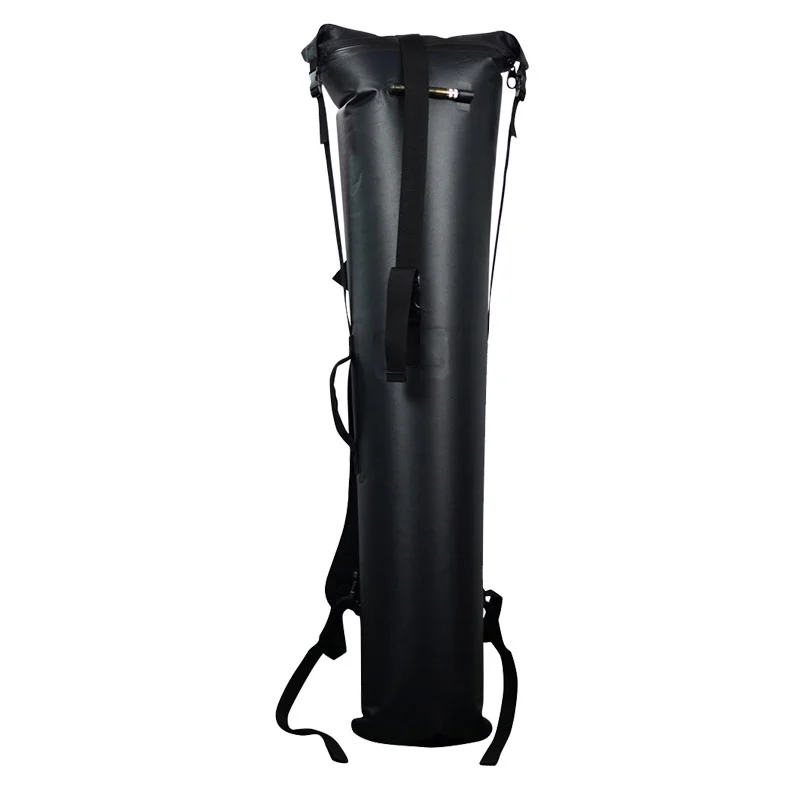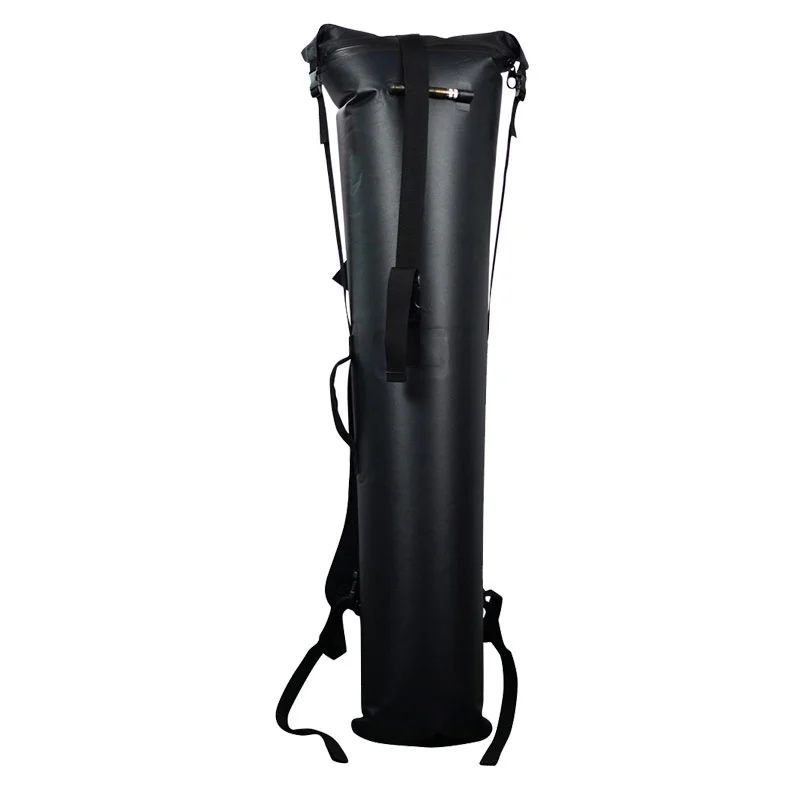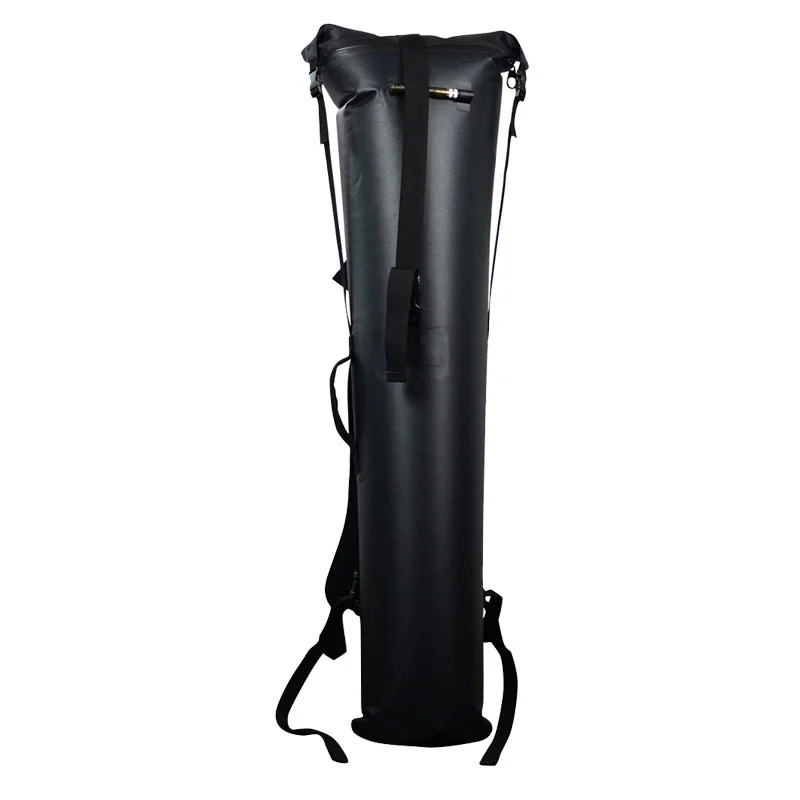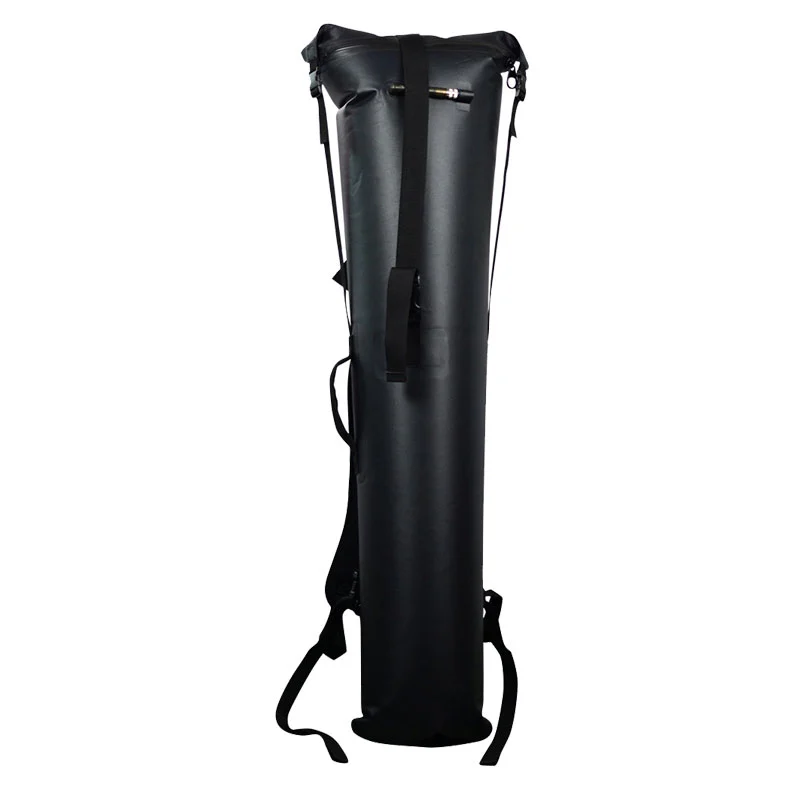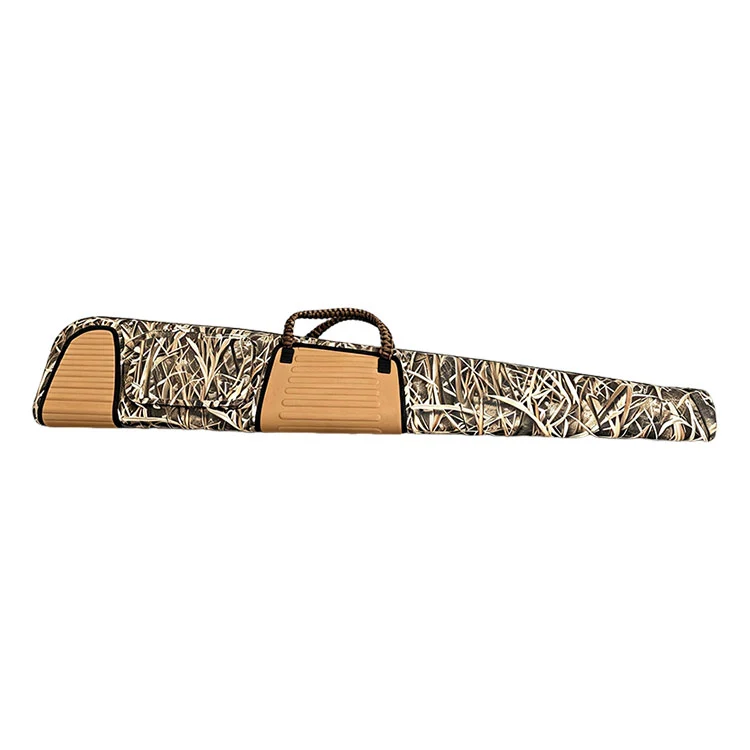
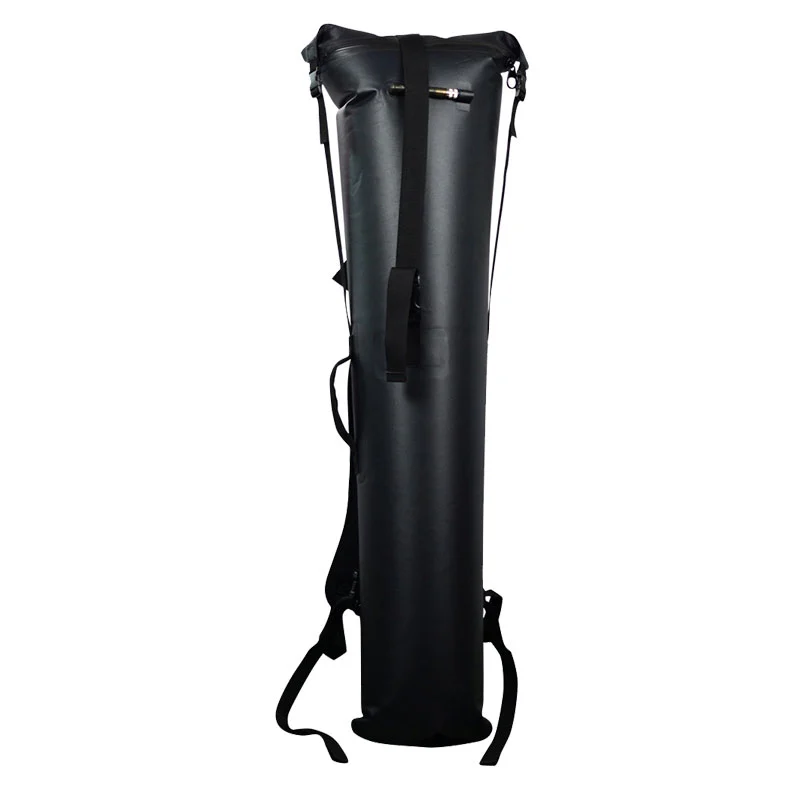
Den SL-E603 konturerte vanntette pistolkassen måler 122 × 30 × 8 cm med en intern kapasitet på omtrent 25–30 L ved omtrent 1,1 kg. Det laminerte 840D TPU-skallet er RF-sveiset med et avrundet kolbekammer og et avsmalnende kammer formet på dedikert elektrodeverktøy, lukket med en forseglet glidelås sveiset inn i kroppssømmen og klassifisert IPX7. Kammerradius, konusvinkel og dybde settes mot et kundereferanseskytevåpen. MOQ 300 stk, prøver om 7–10 dager.
Kammerprofil dimensjoneres fra en fysisk referansepistol levert av kunden, målt til lagerbredde, mottakerdybde og total kledd lengde. En prøve blir produsert og testmontert mot det skytevåpenet før profilen blir forpliktet til produksjonsverktøy, fordi en profilendring på et sveiset skall er en verktøyendring snarere enn en mønsterjustering.
En rektangulær kasse med samme lengde og bredde omslutter omtrent 40 L mot 25–30 L for kammerskallet. Forskjellen er volumet skytevåpenet ikke opptar, konsentrert ved munningsenden hvor et rektangel beholder full bredde og det konturformede kammeret smalner av med løpet.
Avrundet kolbekammer og konisk tønnekammer
Hvor volumet går
En pistol er bred ved stokken og smal ved munningen. Et rektangel dimensjonert til det bredeste punktet bærer den bredden helt til enden.
Måle
Konturert SL-E603
Rektangel med samme lengde og bredde
Intern kapasitet
ca. 25–30 L
ca. 40 L
Volum okkupert av skytevåpenet
Det meste
Omtrent to tredjedeler
Død plass ved snuteenden
Minimal — kammeret smalner av med løpet
Full bredde beholdt til enden
Plass til at skytevåpenet kan flytte seg
Begrenset
Betydelig ved snuten
Ekstern bulk fraktet
Følger våpenomrisset
Kvadert av; bredere silhuett
Det døde rommet er poenget. Volum et skytevåpen ikke opptar er volumet det kan bevege seg innenfor, og bevegelse inne i et etui er det som produserer kontaktslitasje ved munningsenden på generiske rektangulære poser.
De to kamrene
Det avrundede rumpekammeret
En stokk er den bredeste og mest klossete delen av en lang pistol, og å kvadrere kassen rundt den etterlater to hjørner som fylles med grus og holder vann etter rengjøring. Et radiused kammer gir lageret rom uten å skape disse hjørnene, og på et sveiset skall dannes radiusen av verktøy i stedet for brettet fra flatpanel.
Det koniske tønnekammeret
Avsmalningen følger løpet ned mot munningen, og fjerner bredden der pistolen ikke lenger trenger den. Contoured Waterproof Gun Case reduserer både koffertvolumet og den utvendige silhuetten, som er det som får saken til å gli inn i et stativ eller bak et sete i stedet for å trenge et rektangulært spor.
Hva Contouring koster
Enkelt sagt: en konturert koffert passer godt til den tiltenkte skytevåpenprofilen og andre profiler dårligere. Et rektangel rommer nesten alt av riktig lengde. Kjøpere med et bredt skytevåpenområde på tvers av én SKU bør veie det — vi anbefaler å bekrefte kammerprofilen mot den bredeste og tyngst kledde pistolen i det tiltenkte området før verktøyet kuttes.
Verktøy er den andre kostnaden. Kammerprofiler er sveiset på dedikert elektrodeverktøy, så en profilendring er en verktøyendring i stedet for en mønsterjustering. Vi siterer det eksplisitt på utviklingsstadiet i stedet for å brette det sammen til en enhetspris.
Bekrefter tilpasning før verktøy
1. Send den bredeste og lengste pistolen i tiltenkt rekkevidde, kledd slik brukeren bærer den
2. Vi måler lagerbredde ved kam og rumpe, mottakerdybde og total lengde
3. Kammerradius og avsmalning settes mot de tallene med arbeidsklaring
4. En prøve blir produsert og testmontert mot referansepistolen før verktøyet er ferdigstilt
5. Først da går profilen til produksjonsverktøy
Å jobbe fra en tegning i stedet for en pistol er der konturformede tilfeller går galt, fordi tegninger utelater stropper, rekylputer og montert optikk.
Deeper chambers for adjustable combs and mounted optics
Kroppslengde
48 in og 52 i sitert; tilpassede lengder verktøyet
Skallmateriale
840D TPU standard; 500D PVC presenning alternativ
Lommeposisjon
Plassert for å passe konturene til den valgte profilen
Fargesplitt
Tofarget sveisede paneler etter kammerinndelingen
Referansepistoltestpasning
Inkludert i prøvetaking for konturerte programmer
Produksjonssekvens
6. Referansepistolmåling og bekreftelse av kammerprofil
7. Elektrodeverktøyutvikling for kolvradius og tønneavsmalning
8. Innkommende stoffinspeksjon og sveisbarhetsforsøk
9. Oppsett av sveiseparameter og avtrekkingstest av første artikkel
10. Presisjonsskjæring av paneler til kammerutbyggingen
11. RF-sveising av kolbekammeret og den koniske rørseksjonen
12. Forseglet glidelås og sveiset lommefeste
13. Testpasning mot referansepistolprofilen
14. Nedsenkingsverifisering og sluttkontroll
Tilpasnings- og sveisesjekker
Sjekke
Metode
Hyppighet
Kammerdimensjoner
Målt mot godkjent verktøy
Prøvetaking
Buttstock radiusveis
Visuelt ved den buede delen
100 %
Avsmalnende konsistens
Sveisebredde målt langs avsmalningen
Prøvetaking
Testpassform
Mot referansepistolprofil
Prøvetaking
Glidelås-til-skall sveising
Full-run inspeksjon
100 %
Nedsenkingsverifisering
IPX7 tilstand på en ferdig enhet
Per godkjent prøvetakingsplan
Profilprøver
Rettssak
Metode
Utfall
Dressed-gun passform
Innkapslet med en slynget rifle og montert optikk
Lukket uten tvang ved spesifisert kammerdybde
Intern bevegelse
Lastet koffert bæres og transporteres over ujevnt underlag
Skytevåpen holdt posisjon; ingen snute-ende reise
Hjørneoppbevaring
Etuiet skylles og snus etter nedsenking
Radiused kammer drenert; ikke vann i hjørnene
Buet sveiseintegritet
Avrivningstest ved rumperadius
Holdes likt til sveiser med rett snitt
Silhuettsjekk
Kassen gled inn i et kjøretøystativ og hyllespor
Konisk profil fjernet der et rektangel ikke gjorde det
IPX7 nedsenking
Ferdig enhet, 1 m i 30 minutter
Ingen inntrengning ved noen sveisesøm eller lukking
Egnet til
Merker som bygger rundt et definert skytevåpenområde i stedet for en universalkasse; kjøretøystativ og våpenrom-programmer der ekstern silhuett bestemmer passform; guidede flåter som bærer en konsekvent våpentype; markeder hvor en sak vurderes etter hvordan den ser ut ved siden av skytevåpenet; og ethvert program forberedt på å investere i verktøy for en tettere tilpasning.
Nylig arbeid
Østerrike - bolt-action rifle-merke
Merkets rifler har justerbare kammer, som sitter høyere enn en standard stokk og vil ikke klare et kammer verktøyet til en konvensjonell profil. Vi målte en medfølgende referanserifle ved kammen i stedet for kolben og stilte inn kammerdybden deretter før vi kuttet verktøy. 400 stk, 46 dager inkludert verktøy.
Texas - kjøretøystativprogram
Stativsporet var rektangulært, men grunt, og den avgjørende faktoren var ekstern silhuett i stedet for internt volum. Det koniske tønnekammeret ryddet sporet der et rektangel i full bredde ikke ville, og vi justerte konusvinkelen litt ved prøvetaking for å få den siste centimeteren. 550 stk, 44 dager.
Finland — guidet operasjon
En konsekvent flåtepistoltype gjorde en konturkasse verdt, siden hver koffert ville ha samme profil. Vi testet mot to flåte-rifler før verktøy og bekreftet at kammeret passet begge. 350 stk, 45 dager.
Hva kjøpere fortalte oss
"Justerbare kammer er høyere enn en tegning antyder. Å måle selve riflen ved kammen er grunnen til at den første prøven fungerte."
— Produktingeniør, Rifle Brand
"Stativet avgjorde det. Et rektangel med samme kapasitet gikk rett og slett ikke inn."
— Programleder, merkevare for kjøretøystativ
"Ved å skylle den ut etter en våt dag, renner den avrundede enden faktisk. Vår gamle kasse med firkantede hjørner holdt vann i hjørnene."
— Head Guide, Guided Operation
1. Hvorfor konturere en Contoured Waterproof Gun Case i stedet for å gjøre den rektangulær?
En pistol er bred ved stokken og smal ved munningen, så et rektangel har full bredde til enden og omslutter omtrent 40 L mot 25–30 L for det konturformede skallet. Det ekstra volumet er dødt rom skytevåpenet kan bevege seg innenfor, og bevegelse er det som gir kontaktslitasje ved munningsenden.
2. Hva gjør det avrundede kolbekammeret?
Det gir lageret rom uten å lage firkantede hjørner som fylles med grus og holder vann etter rengjøring. På et sveiset skall er radius dannet av dedikert verktøy i stedet for brettet fra flatpanel.
3. Hva gjør det koniske tønnekammeret?
Den fjerner bredden der pistolen ikke lenger trenger den, og reduserer både internt volum og ytre silhuett. Det er det som lar saken gli inn i et stativ eller bak et sete i stedet for å trenge et rektangulært spor.
4. Hva er ulempen med en konturert sak?
Den passer godt til den tiltenkte profilen og andre profiler dårligere, der et rektangel rommer nesten alt av riktig lengde. Kjøpere som dekker et bredt skytevåpenområde på én SKU bør veie det nøye.
5. Hvordan setter du kammerprofilen?
Mot en referansepistol sendt av kunden, kledd slik brukeren bærer den. Vi måler lagerbredde ved kammen og baken, mottakerdybden og den totale dressede lengden, og setter deretter inn radius og avsmalning med arbeidsklaring.
6. Kan du jobbe ut fra en tegning i stedet?
Vi fraråder det. Tegninger utelater stropper, rekylputer og montert optikk, og det er der konturformede tilfeller vanligvis går galt. En fysisk referansepistol er den pålitelige ruten.
7. Passer den til en rifle med justerbar kam?
Med kammerdybden innstilt på det, ja. Justerbare kammer sitter høyere enn en standard stokk, så vi måler på kammen i stedet for baken når det er det tiltenkte området.
8. Er verktøy en ekstra kostnad?
Ja, og vi siterer det eksplisitt i stedet for å brette det inn i enhetsprisen. En kammerprofilendring er en verktøyendring, ikke en mønsterjustering, fordi skallet er sveiset i stedet for sydd.
9. Påvirker konturen vanntettingen?
Nei. Kammeret er dannet ved sveising, og buede sveiser blir avskallingstestet spesifikt ved bunnradiusen, siden det er der verktøyfeilen vil vises først. Nedsenking er verifisert på ferdige enheter.
10. Hjelper formen med drenering?
Ja. Et radiusformet kammer dreneres når det snus etter skylling, der firkantede hjørner holder vann - en praktisk forskjell etter våte dager.
11. Kan lommeposisjonen følge konturen?
Ja. Lommestørrelse og plassering er satt til å passe den valgte profilen i stedet for fast, siden en sveiset lomme påføres skallflaten under produksjonen.
12. Hva er de kommersielle vilkårene?
MOQ 300 stk, prøver på 7–10 dager, produksjon på 30–45 dager, oppgitt EXW, FOB eller CIF, med verktøy oppgitt per prosjekt og referansepistolprøvetilpasning inkludert i konturprogrammer.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring